

Трубогиб бездорновый Stalex JTB-50
Артикул: 391063


689 959 ₽
655 426 ₽
с НДС 22%
Работаем со всеми транспортными компаниями.
- Доставка по СПб и ЛО, по России и Беларуси — любой ТК
- Счёт для организации в день обращения, НДС 22% в счёте
- Гарантия производителя
Оснастка - комплект штампов: штампы (гибочные) скобы (фиксирующие) ролики (протягивания) | под трубы O25мм (1'') R – 90 мм |
под трубы O32мм (1-1/4'') R – 115 мм | |
под трубы O38мм (1-1/2'') R – 130 мм | |
под трубы O48мм (1-7/8'') R – 170 мм | |
Толщина | 1-5 мм |
Угол гибки | от 0 до 180° |
Два режима работы | ручной / полуавтоматический |
Скорость вращения главного вала | 5 об/мин |
Мощность электродвигателя | 2,2 кВт (3-х фазный) |
1400 об/мин | |
Мощность гидравлического двигателя (для гибки изделия) | 1,1 кВт (3-х фазный) |
1400 об/мин | |
Габариты упаковки (ДхШхВ) | 1450х690х1170 мм |
Масса нетто/брутто | 550/620 кг |
Трубогиб Stalex JTB-50 - предназначен для изгибания круглых труб из металла или другого материала по заданному радиусу. Производит гибку трубы методом протягивания заготовки по ролику – такие изделия как дуги, рамы, каркасы и прочее из водогазопроводных и метрических труб с изгибами в нескольких плоскостях, что обеспечивает точность изгиба трубы на заданный угол и с заданным радиусом, без заломов в области гибки. Применяется для гибки на угол до 180°, макс. размер трубы O51мм, с толщиной стенки до 4мм (сталь) и 5мм (цветные металлы). Гибка может производиться различной конфигурацией и в разных плоскостях, модель подходит для работы в условиях мелкосерийного и индивидуального производства. Угол гибки задаётся и контролируется путем ввода необходимого угла через счетчик-индикатор, диапазон угла гибки от 0 до 180°. Выполняет профессиональный и качественный дугообразный гиб широко используется в сфере декора, архитектуры, обустройстве общественных пространств и прочее. Станок может управляться в ручном режиме путем нажатия отдельных кнопок и в полуавтоматическом режиме под управлением оптико-электрического кодирующего устройства (датчика), что подходит для регулярного объёма выпуска продукции. Такие особенности, как простота конструкции, легкость эксплуатации, энергосбережение и высокая эффективность, делают станок идеальным для гибки труб.
Преимущества:
Настройка станка не требует специальной подготовки.
Угол поворота сменного гибочного штампа контролируется оптико-электрическим кодирующим устройством.
Требуемый угол задается счетчиком-индикатором в градусах.
Высокая скорость и точность гибки трубы методом протягивания заготовки по ролику.
Простота конструкции, легкость эксплуатации и высокая эффективность при гибке заготовки в одно касание.
Прочность конструкции станка.
В стандартной комплектации 4ть комплекта штампов (оснастки) – O25; 32; 38; 48мм.
Гибка может производиться различной конфигурацией и в разных плоскостях.
При работе с крупными заготовками требуется монтаж станка к полу (для труб от 32мм).
Эксплуатация:
«Clamp» («Зажатие»): Работа в режиме «Manual» («Ручной»), нажмите эту кнопку, чтобы зажать заготовку.
«Loosen» («Разжатие»): Работа в режиме «Manual» («Ручной»), нажмите эту кнопку, чтобы разжать заготовку.
«Pump Indicator» («Индикатор насоса»): Эта индикаторная лампа мигает при запуске насоса.
«Pump start» («Запуск насоса»): Нажмите эту кнопку, чтобы запустить насос.
«Auto/Manual» («Автоматический/Ручной»): Выберите автоматический или ручной режим гибки.
«Forward Spot-turn» («Поворот вперед»): Работа в ручном режиме, нажмите эту кнопку, чтобы выполнить гибку вперед.
«Reverse Spot-turn» («Поворот назад»): Работа в ручном режиме, нажмите эту кнопку для изгиба против часовой стрелки.
«Power» («Питание»): Эта индикаторная лампа загорается при активации главного выключателя питания.
«Stop» («Остановка»): Нажмите эту кнопку, чтобы выключить питание.
Подготовка к процессу гибки:
Выберите гибочные штампы, подходящие для обрабатываемого материала и установите штампы на станок.
Отрегулируйте предельный выключатель в соответствии с размером штампа, чтобы обеспечить прижатие заготовки задним штампом №2 в требуемой точке.
Рекомендуется выполнить пробный рабочий цикл. Включите питание станка (загорается индикатор «Power» («Питание»)), включите питание масляного насоса, чтобы запустить гидравлический масляный насос.
Выберите режим – «Manual» («Ручной») или «Auto» («Автоматический»), начните гибку.
A. Ручной режим:
Установите ручку «MANUAL» («РУЧНОЙ»).
Поместите заготовку в канавку штампа и закрепите ее трубным зажимом (скобой).
Нажмите кнопку «Clamp» («Зажатие»), чтобы переместить блок скольжения в заданное положение, и убедитесь, что обрабатываемая деталь надежно зажата.
Нажмите кнопку «Forward spot-turn» («Поворот вперед»), чтобы повернуть рычаг реверсивного клапана вперед и обеспечить зажатие заготовки гидравлическим штоком и прижимным колесом до требуемой степени изгиба.
Нажмите кнопку «Reverse Spot-turn» («Поворот назад»), чтобы повернуть рычаг реверсивного клапана в обратном направлении.
Нажмите кнопку «Loosen» («Разжатие»), чтобы переместить блок скольжения назад.
Извлеките заготовку.
Примечание. В ручном режиме функция настройки угла не действует.
B. Автоматический режим:
Установите ручку «AUTO» («АВТОМАТИЧЕСКИЙ»).
Поместите заготовку в канавку штампа и закрепите ее трубным зажимом (скобой).
Установите требуемый угол изгиба (от 0° до 180°).
Нажмите на педаль, машина автоматически выполнит закрепление, изгиб дуги и изменение положения. Убедитесь, что станок работает надлежащим образом, повторив шаги перед гибкой заготовок.
Извлеките заготовку.
Настройка счетчика:
PV: Фактический угол изгиба
SV: Требуемый угол изгиба
Требуемый угол может быть определен счетчиком. Например. если требуется угол изгиба 90°, то счетчик следует установить на 90°.
Нажимайте кнопку прямого поворота (или педаль) до достижения требуемого угла, после чего автоматически выполняется остановка, и процедура завершается.
Способ установки счетчика:
Нажмите кнопку «Set» («Настройка») на одну секунду, после этого значение настройки SV начинает мигать.
Теперь нажмите , чтобы установить множественное значение, в процессе ввода требуемого числа изменяемая цифра мигает.
Для ввода значения используйте кнопки вверх и вниз.
Еще раз нажмите кнопку «Set» («Настройка») на одну секунду, чтобы выйти из режима настройки. После этого значение настройки SV перестает мигать. Настройка завершена.
Примечания:
При случайном нажатии кнопки «Set» («Настройка») на три секунды в режиме настройки счетчика не меняйте значение. Нажимайте кнопку «Set» («Настройка») до отображения значения SV «0000». В противном случае счетчик не сможет работать надлежащим образом. Затем выполните последние четыре шага для настройки счетчика.
Кнопка «Set» («Настройка») выполняет также функцию сброса на нуль.
Полезные советы:
Установите трубу, соответствующую выбранной оснастке (штамп/скоба/ролики).
Закрепите ее на оснастке с помощью фиксирующей скобы
Ползун необходимо смазать консистентной смазкой или моторным маслом.
Смазку нужно наносить перед каждым гибом.
Смазка сделает процесс гибки проще и продлит жизнь оснастке.
ГИБОЧНЫЙ РОЛИК СМАЗЫВАТЬ НЕ НУЖНО.
Наименование дополнительных штампов:
Гибочный штамп O16мм, R90мм, 180° для JTB-50 (штамп/скоба/ролики)
Гибочный штамп O20мм, R90мм, 180° для JTB-50 (штамп/скоба/ролики)
Гибочный штамп O22мм, R90мм, 180° для JTB-50 (штамп/скоба/ролики)
Гибочный штамп O25мм, R90мм, 180° для JTB-50 (штамп/скоба/ролики)
Гибочный штамп O32мм, R115мм, 180° для JTB-50 (штамп/скоба/ролики)
Гибочный штамп O38мм, R130мм, 180° для JTB-50 (штамп/скоба/ролики)
Гибочный штамп O48мм, R170мм, 180° для JTB-50 (штамп/скоба/ролики)
Гибочный штамп O51мм, R170мм, 180° для JTB-50 (штамп/скоба/ролики)
Гибочный штамп профиль 16х16мм, R100мм, 180° для JTB-50 (штамп/скоба/ролики)
Гибочный штамп профиль 20х20мм, R100мм, 180° для JTB-50 (штамп/скоба/ролики)
Гибочный штамп профиль 25х25мм, R100мм, 180° для JTB-50 (штамп/скоба/ролики)
Гибочный штамп профиль 30х30мм, R130мм, 180° для JTB-50 (штамп/скоба/ролики)
Гибочный штамп профиль 35х35мм, R130мм, 180° для JTB-50 (штамп/скоба/ролики)
Гибочный штамп профиль 40х40мм, R130мм, 180° для JTB-50 (штамп/скоба/ролики)
Гибочный штамп профиль 45х45мм, R150мм, 180° для JTB-50 (штамп/скоба/ролики)
Гибочный штамп профиль 50х50мм, R200мм, 180° для JTB-50 (штамп/скоба/ролики)

Оплата физическим лицом
Оплата счёта через Сбербанк России или другие банки.
По QR-коду в счете. Откройте приложение банка и выберите пункт с оплатой через QR-код. C помощью камеры распознайте QR-код и подтвердите оплату
Наличными в офисе.
Оплата банковской картой в офисе (эквайринг) — +3,0 %.

Оплата юридическим лицом
Юридические лица оплачивают счёт с расчётного счёта в обслуживающем банке. В стоимости товара выделяется НДС.
За более подробной информацией обращайтесь к менеджеру по телефону, указанному в разделе «Контакты».

Доставка по России и СНГ
Срок доставки может составлять от 2 до 15 дней в зависимости от расстояния. Срок отгрузки в транспортную компанию указывается в счёт-оферте. Заказ по умолчанию страхуется в транспортной компании на стоимость указанную в счёт-оферте (стоимость услуги доставки по тарифам транспортной компании).

Самовывоз со склада г. Санкт-Петербурга
Отгрузка при самовывозе: пн-пт с 10:00 до 18:00 (пт до 15:00).
Для физических лиц необходим паспорт или водительское удостоверение.
Для юридических лиц необходима доверенность от организации и паспорт.

Доставка по г. Санкт-Петербургу и Ленинградской области
Красная зона — при заказе свыше 50 000 руб. доставка бесплатно (вес заказа до 350 кг и объём до 1 м³)*.
Зелёная зона — при заказе свыше 50 000 руб. доставка от 1 500 до 2 500 руб. (вес заказа до 350 кг и объём до 1 м³)*.
Стоимость доставки далее зелёной зоны рассчитывается индивидуально.
* При весе заказа более 200 кг или объёме более 1 м³ стоимость доставки рассчитывается индивидуально.
Доставка осуществляется собственным транспортом или транспортом компании-партнёра до объекта. Разгрузка осуществляется силами покупателя (покупатель обеспечивает подъезд транспорта поставщика к месту разгрузки).
Доставка оборудования транспортной компанией осуществляется за счет клиента. Стоимость доставки рассчитывается отдельно для каждой отправки!
Срок отгрузки в транспортную компанию указывается в счет-оферте.
Наши основные партнеры:
|
|
|
|---|
ВНИМАНИЕ! отгрузка возможна в любую транспортную компанию на усмотрение покупателя.
Доставка товара производится по Российской Федерации и Беларуси. Доставка в другие страны СНГ возможна в случае, если клиент готов взять на себя все расходы связанные с таможенным оформлением груза.
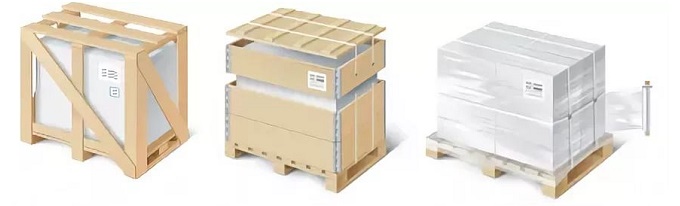
ВНИМАНИЕ! Оборудование страхуется на полную стоимость указанную в счет-оферте при передачи заказанного оборудования в транспортную компанию, если требуется заказываем в транспортной компании дополнительную упаковку для сохранности заказа.
Памятка покупателя:
1. Как только заказ (груз) прибудет в город, с вами свяжется представитель транспортной компании. Вам необходимо будет оплатить услуги доставки и получить покупку.
2. Если заказ был оформлен от имени юридического лица, для получения товара необходимо предоставить доверенность от организации или печать. Без необходимых документов или печати отгрузка товаров не производится.
3. При приеме заказа в офисе транспортной компании нужно выполнить следующие действия:
3.1. Взвесить посылку, сравнить по накладной вес при отправке и вес при получении посылки.
3.2. Проверить внешний вид посылки. Она должна быть в цельной упаковке, не помята и не разорвана.
3.3. Вскрыть упаковку и проверить, все ли заказанные позиции в наличии.
3.4. Проверить внешний вид товара. На нем не должно быть дефектов: вмятин, деформаций, сколов.
В случае обнаружения каких-либо недостатков нужно сразу составить заявление-претензию в офисе транспортной компании. Если есть возможность, необходимо сфотографировать все недостатки. Если вы забрали посылку из офиса транспортной компании и обнаружили недостатки по внешнему виду и целостности упаковки уже за пределами офиса, претензии приниматься не будут.
ООО "Торговый дом "Кратон"
Юридический адрес: 193079, г. Санкт-Петербург, ул. Народная, дом 11, корп. 2, лит. А, помещение 7-Н
Фактический адрес: 193079, г. Санкт-Петербург, ул. Народная, дом 11, корп. 2, лит. А, помещение 7-Н
ИНН 7806502217
КПП 781101001
Р/с 40702810636260006735 в Филиал «ЦЕНТРАЛЬНЫЙ» Банка ВТБ (ПАО), г. Москва
БИК 044525411
К/с 30101810145250000411
ОКПО 13173280
ОГРН 1137847186498
Уставные документы:
При оплате по безналичному расчёту мы работаем по счёт-оферте. При заказе свыше 150 000 руб. при необходимости составляется договор для юридических лиц.
Индивидуальный предприниматель Бутылина Ольга Владимировна
Фактический адрес: 193079, г. Санкт-Петербург, ул. Народная, дом 11, корп. 2, лит. А, помещение 7-Н
ИНН 782576103819
ОГРНИП 315784700136222
Счёт 40802810917350003940
Банк Филиал «ЦЕНТРАЛЬНЫЙ» Банка ВТБ (ПАО)
Корр. счёт 30101810145250000411
БИК 044525411
Уставные документы:
Похожие товары


Трубогиб бездорновый Stalex JTB-50
655 426 ₽
Запросить инструкцию
Трубогиб бездорновый Stalex JTB-50
Оставьте email — вышлем инструкцию на этот адрес.
Обратный звонок
Трубогиб бездорновый Stalex JTB-50
Арт.: 391063
Или позвоните: 8 (812) 642-10-04, Пн-Пт 09.00-18.00 по МСК (Пт до 15:00)
Нашли дешевле?
Трубогиб бездорновый Stalex JTB-50
Арт.: 391063
Приложите счёт конкурента — сделаем скидку от его цены.